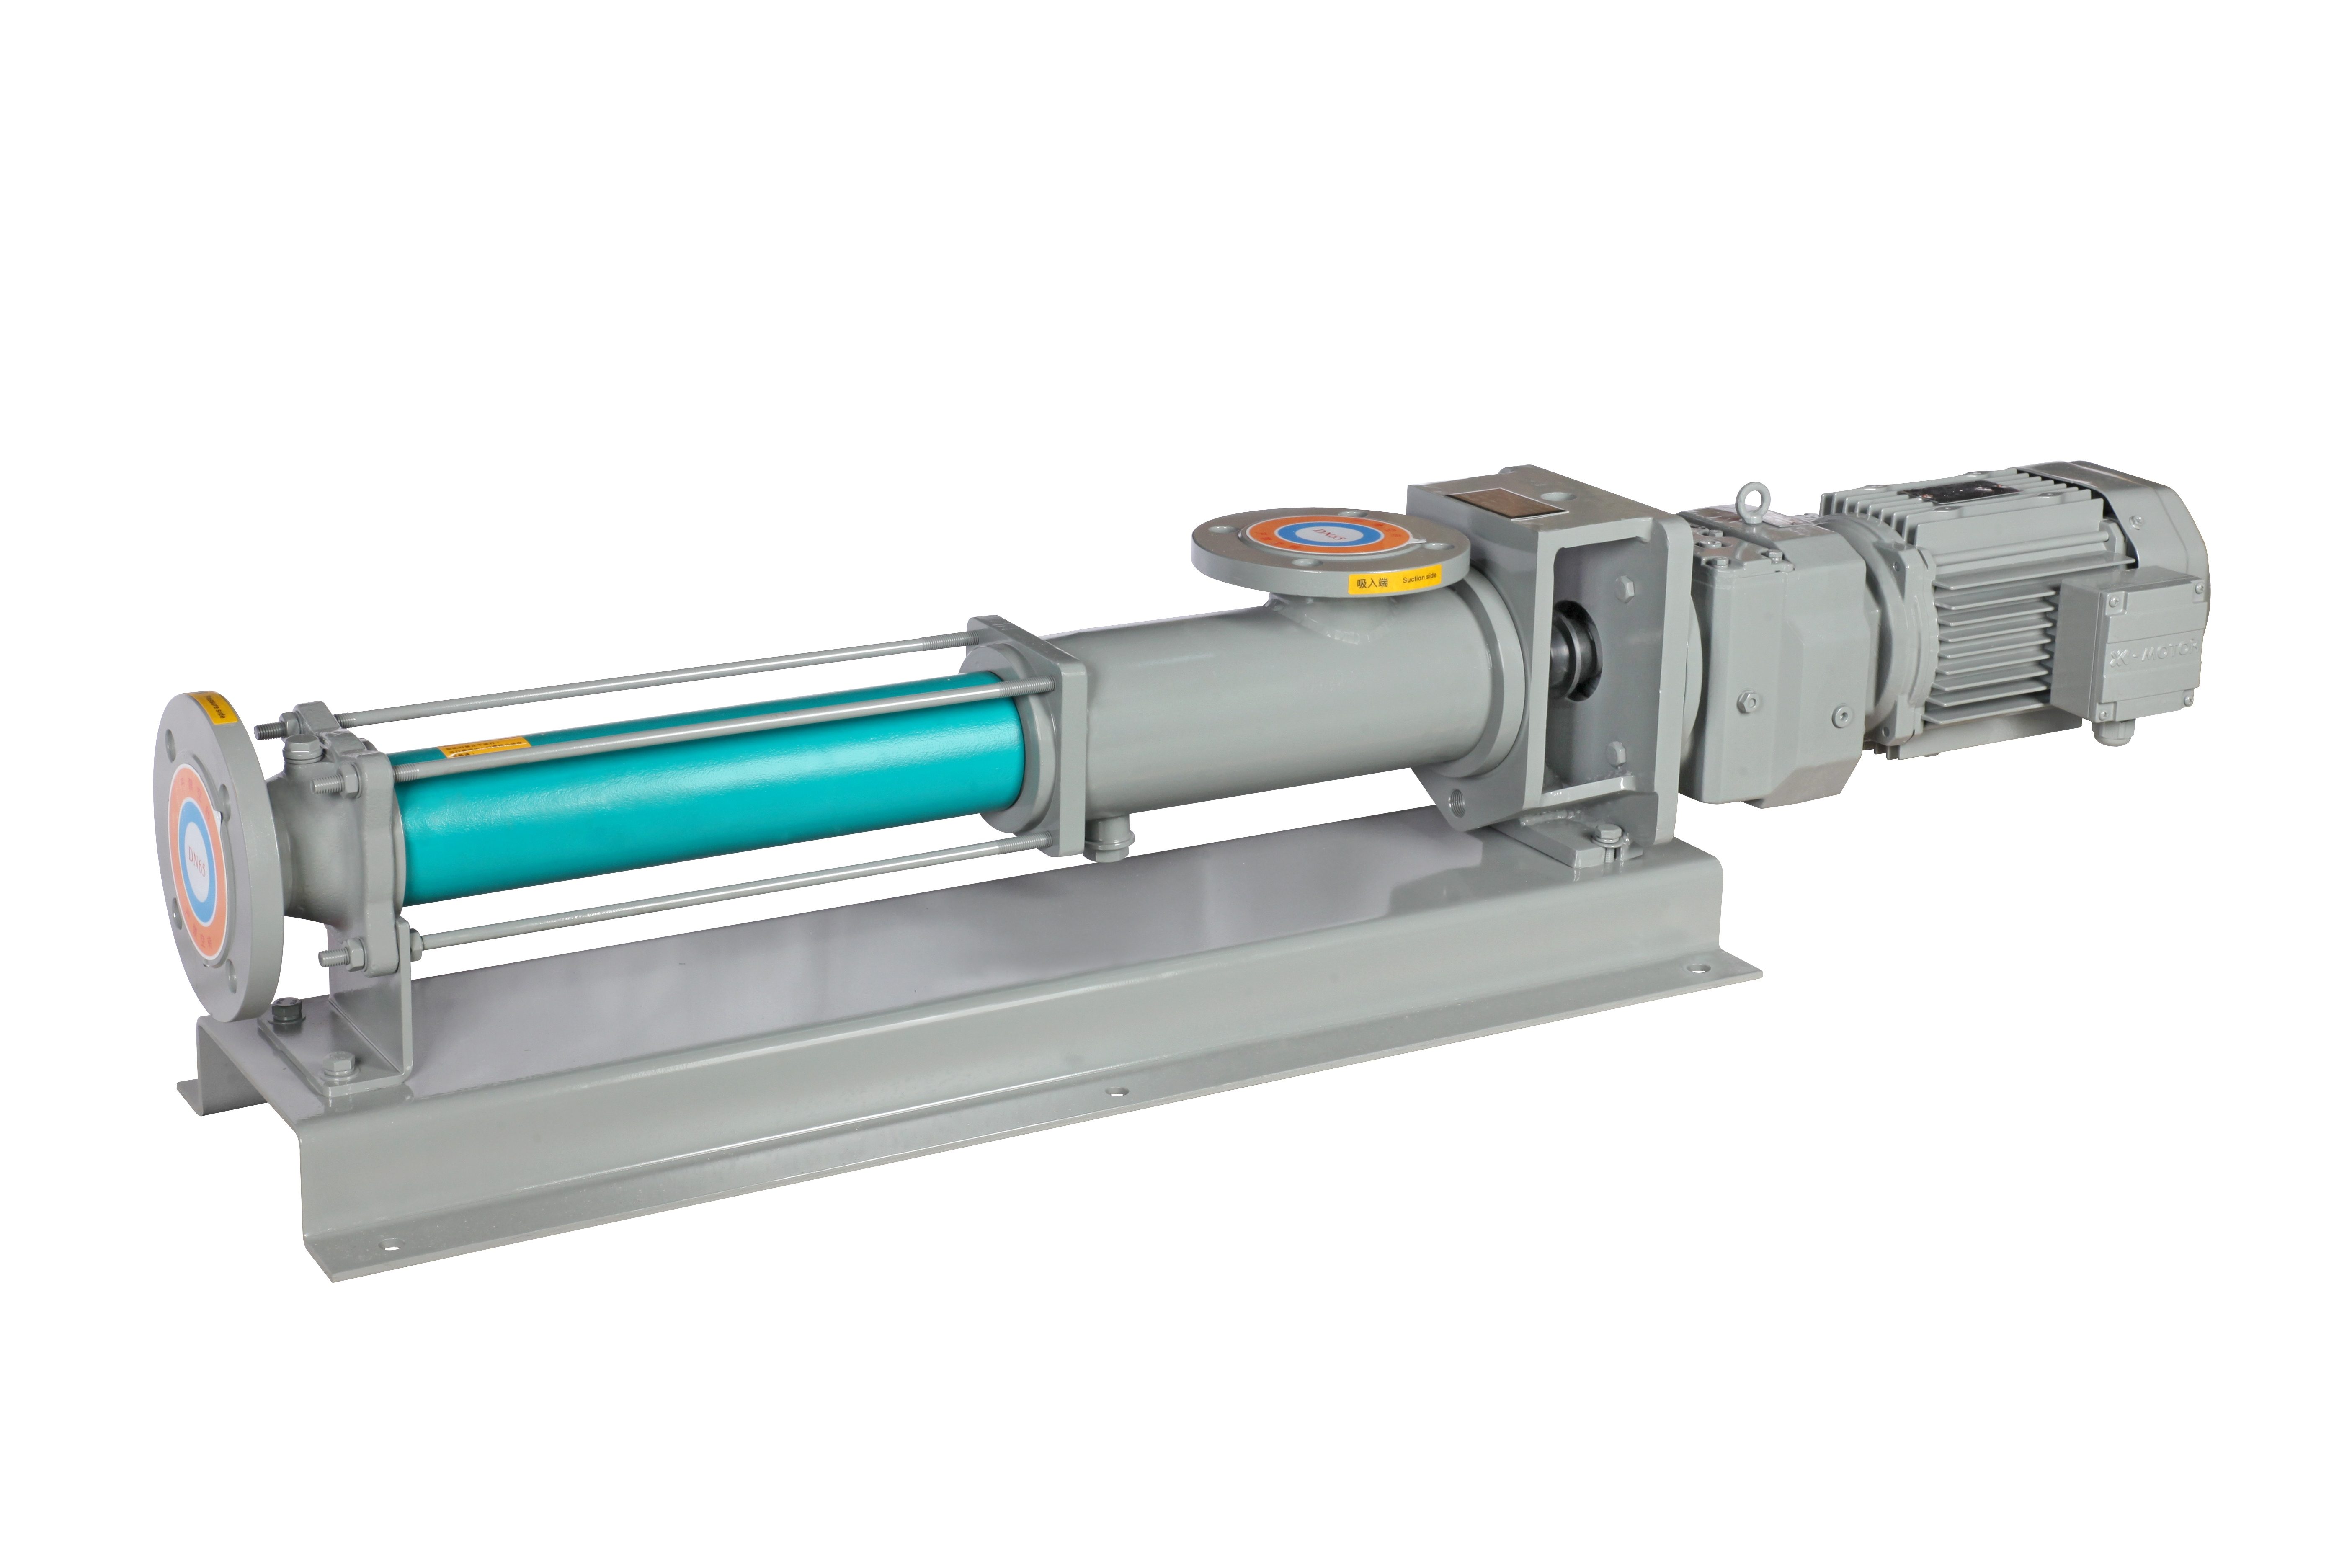
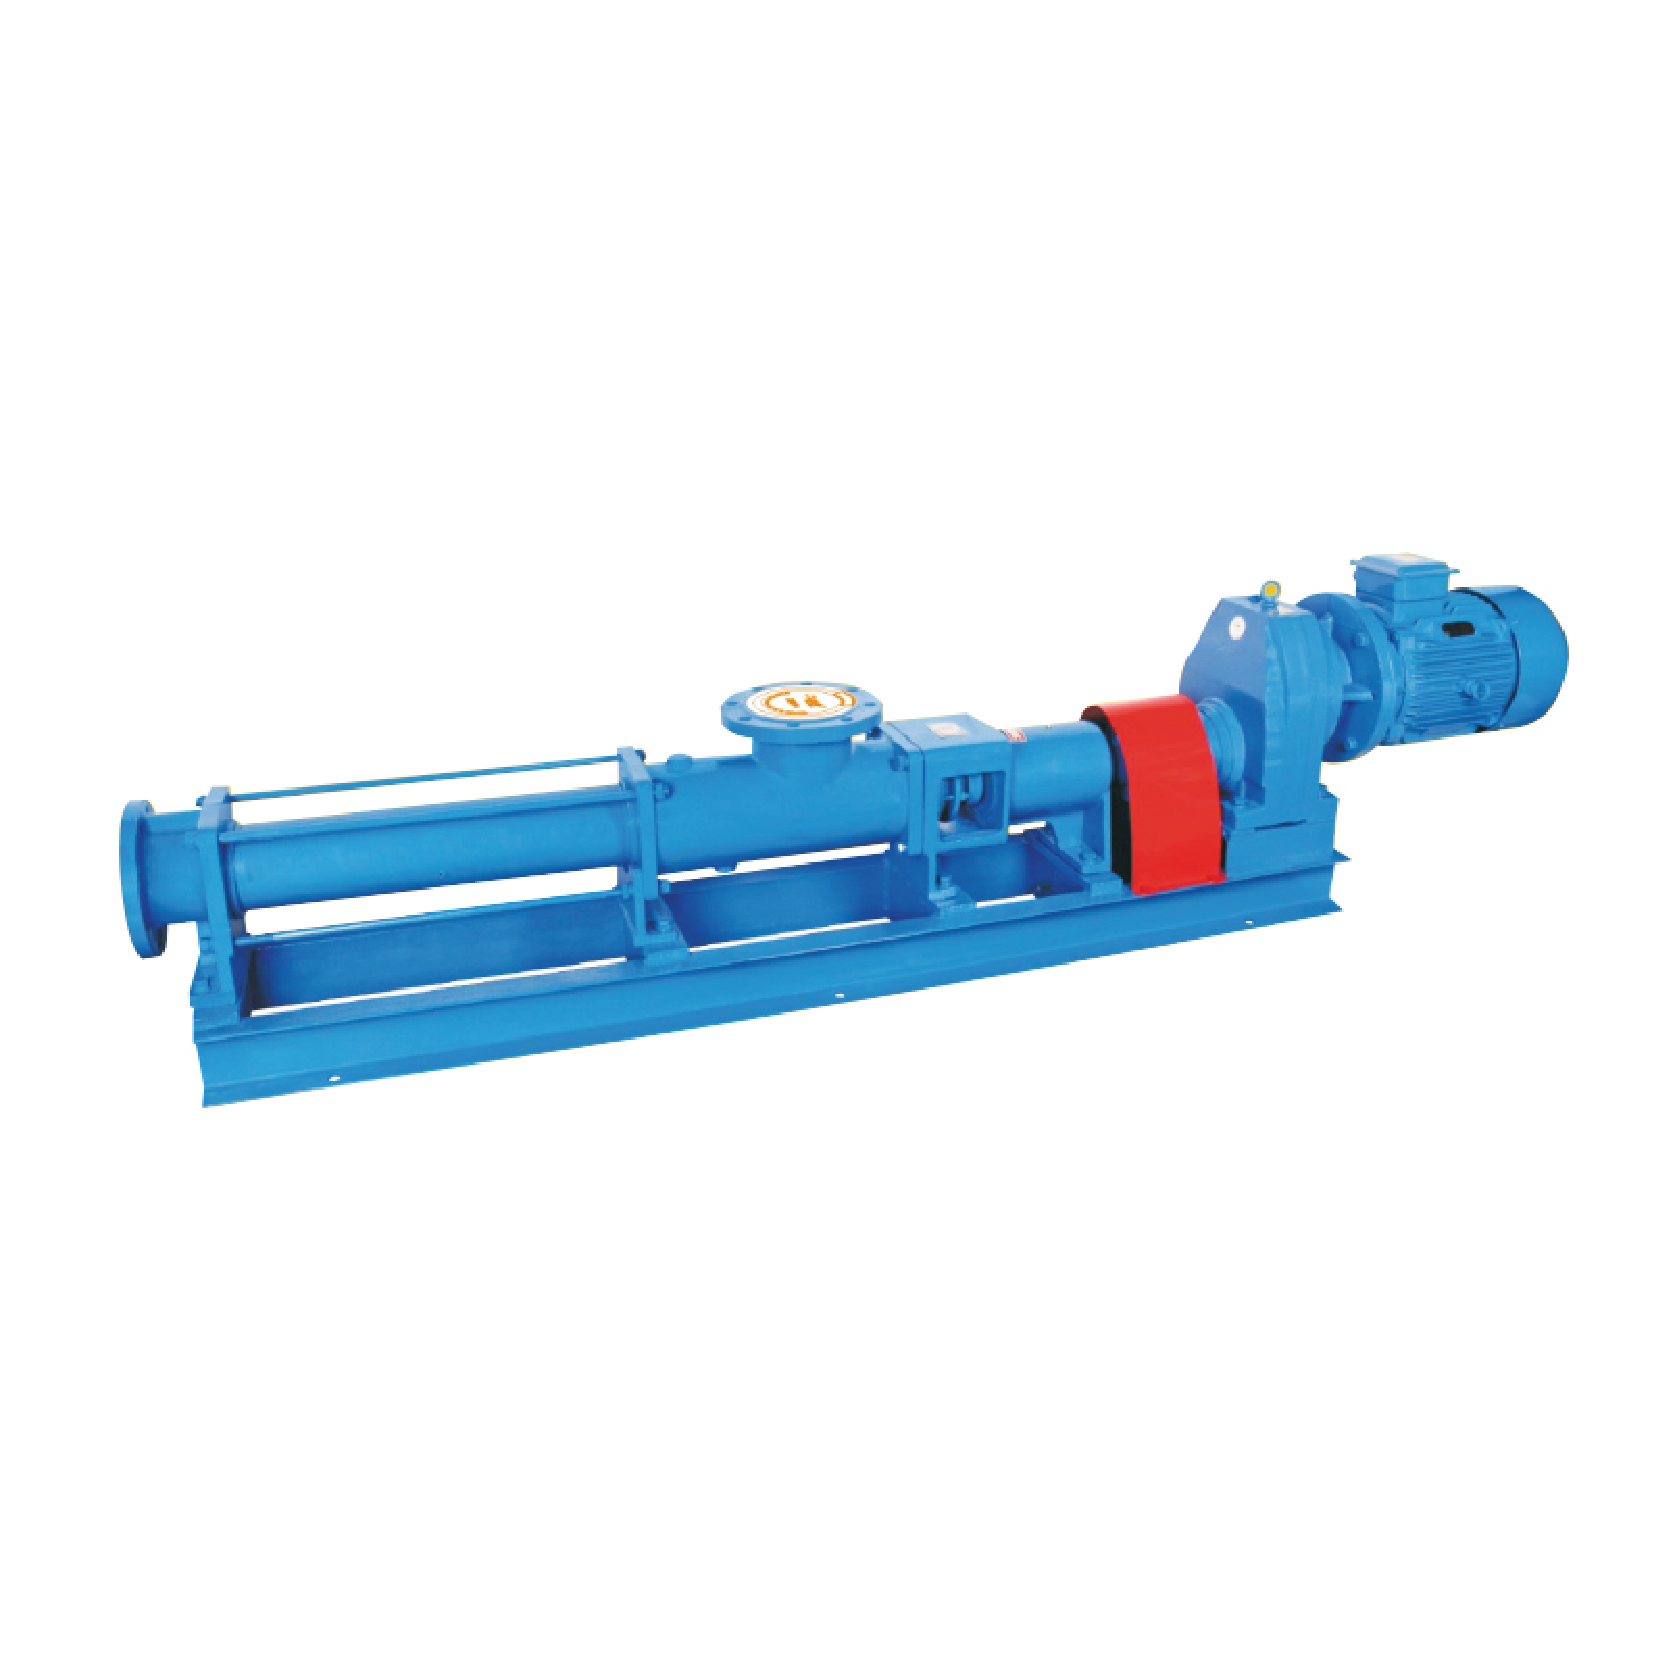
Essendo il principale elemento portante della precisione delle apparecchiature, le prestazioni di lubrificazione delle guide delle macchine utensili determinano direttamente la qualità della lavorazione e la durata delle apparecchiature. Affrontando i punti critici del settore come strisciamenti, inceppamenti e degrado della precisione causati dal movimento alternativo a lungo termine delle guide, Teffiko si dedica alla ricerca e allo sviluppo di pompe a vite per la lubrificazione di macchine utensili, fornendo soluzioni di lubrificazione stabili, a basse pulsazioni e quantificate con precisione. Questo documento analizza in modo esaustivo i requisiti standard, le difficoltà tecniche delle pompe a vite applicate alla lubrificazione delle guide delle macchine utensili e seleziona le specifiche di lubrificazione differenziate per vari tipi di macchine utensili per supportare il funzionamento, la manutenzione e l'ottimizzazione tecnica delle apparecchiature in loco.
Le macchine utensili sono caratterizzate da numerosi punti di lubrificazione, strutture complesse e abbondanti componenti di trasmissione; la maggior parte delle apparecchiature supporta la lubrificazione sincrona multipunto, che impone standard rigorosi sui sistemi di alimentazione dell'olio delle pompe a vite, sulla selezione del lubrificante e sulla tenuta del sistema. I requisiti specifici sono i seguenti:
1. Adottare la lubrificazione automatica a circolazione forzata per garantire una fornitura di olio stabile per più punti
Le moderne macchine utensili hanno un gran numero di punti di lubrificazione con distribuzione complessa. La lubrificazione manuale non può garantire tempestività e uniformità quando più unità funzionano contemporaneamente. Pertanto, le guide delle macchine utensili adottano generalmente la lubrificazione automatica a circolazione forzata con pompe a vite. Controllata dal PLC per l'avvio-arresto temporizzato e l'erogazione quantitativa di olio, questa modalità riduce i costi di manodopera e mantiene costantemente le coppie di attrito delle guide, dei cuscinetti e dei componenti della trasmissione sotto una lubrificazione efficace, eliminando l'usura a secco derivante dalla carenza di olio.
2. Adattarsi ai sistemi di lubrificazione idraulica condivisi garantendo al tempo stesso la stabilità del sistema
Molte macchine utensili adottano circuiti dell'olio integrati sia per i sistemi idraulici che per quelli di lubrificazione per una struttura compatta e una comoda manutenzione operativa. Di conseguenza, i parametri di alimentazione dell'olio della pompa a vite e le proprietà del lubrificante devono soddisfare un duplice adattamento: stabilizzare la pressione e garantire un'attuazione reattiva del sistema idraulico, soddisfacendo al tempo stesso le esigenze di lubrificazione delle coppie di attrito come guide e cuscinetti. Dovrà essere data priorità ai lubrificanti con indice di viscosità elevato, eccellenti proprietà antiusura e antiossidanti per ridurre i costi operativi del sistema e prolungare gli intervalli di sostituzione dell'olio.
3. Abbinare le modalità di lubrificazione e i requisiti di fluidità delle diverse macchine utensili
Per i cuscinetti principali e le guide per carichi pesanti di grandi macchine utensili autonome, i metodi di lubrificazione ausiliaria come l'alimentazione a goccia per gravità e la lubrificazione a stoppino vengono spesso utilizzati insieme all'alimentazione centralizzata dell'olio tramite pompe a vite. Tali condizioni operative richiedono un'elevata fluidità del lubrificante: l'olio deve fluire dolcemente nelle coppie di attrito delle guide senza ristagni o portata di olio insufficiente. Nel frattempo, le pompe a vite forniranno un'uscita stabilizzata a basso flusso per adattarsi al ritmo di alimentazione dell'olio della lubrificazione di tipo a gravità.
4. Ridurre la perdita di attrito della trasmissione e ridurre il consumo energetico dell'apparecchiatura
Le rettificatrici e le macchine utensili composite contengono complesse trasmissioni ad ingranaggi, cuscinetti radenti e volventi, la cui perdita di potenza per attrito complessiva può raggiungere il 30%‑40%. I sistemi di lubrificazione delle pompe a vite devono essere accoppiati con lubrificanti di viscosità adeguata e potere lubrificante superiore per ridurre al minimo la resistenza all'attrito delle parti di trasmissione, ridurre inutili perdite di potenza, migliorare l'efficienza operativa delle apparecchiature e realizzare il risparmio energetico.
5. Adattarsi alle condizioni di carico d'urto e di lubrificazione limite per macchine utensili per sgrossatura
I torni e le altre macchine utensili per la sgrossatura lavorano in modo intermittente e spesso sopportano carichi d'urto durante la lavorazione; le coppie di attrito delle guide funzionano per lo più in condizioni di lubrificazione limite. Per tali scenari, le pompe a vite devono rispondere rapidamente con un ritardo di avvio-arresto pari a zero. Nel frattempo, dovranno essere applicati lubrificanti con resistenza alle pressioni estreme, prestazioni anti-shock e robusta tenacità del film d'olio per evitare che i carichi d'urto rompano i film d'olio ed evitino l'attrito metallico diretto e l'usura delle guide.
6. Controllare rigorosamente l'aumento della temperatura delle macchine utensili di precisione per garantire parametri di riferimento di lavorazione ad alta precisione
Le macchine utensili di precisione impongono limiti estremamente severi all'aumento della temperatura indotto dalla lubrificazione: l'aumento della temperatura del lubrificante durante il normale funzionamento non deve superare i 2‑5 ℃ sopra la temperatura ambiente. Una temperatura eccessiva provoca la deformazione termica delle guide e la deriva della precisione. Pertanto, i sistemi di lubrificazione con pompa a vite devono essere sottoposti a calcoli e progettazione accurati in considerazione della capacità del serbatoio dell'olio, della viscosità del lubrificante e della frequenza di circolazione dell'olio. La dissipazione stabile del calore circolante manterrà la temperatura dell'olio e preverrà la deviazione della precisione causata da un eccessivo aumento della temperatura.
7. Migliorare la tenuta del sistema per evitare la contaminazione da impurità dei circuiti dell'olio
Una scarsa tenuta dei sistemi idraulici e di lubrificazione delle macchine utensili consente ai trucioli metallici e alla polvere di rettifica generati durante la lavorazione di invadere i circuiti dell'olio. Questi contaminanti intasano le pompe a vite, i distributori e le scanalature per l'olio delle guide, accelerano l'usura dei componenti e accelerano il deterioramento ossidativo del lubrificante. Di conseguenza, i sistemi di lubrificazione con pompa a vite devono essere dotati di gruppi filtranti insieme a una protezione di tenuta a circuito completo per bloccare le impurità solide alla fonte.
8. I lubrificanti devono avere proprietà antiemulsionanti, antiruggine e anticorrosione
Per le macchine utensili per il taglio e la rettifica dei metalli, i mezzi di raffreddamento come il fluido emulsionato e la soluzione acquosa di tripolifosfato di sodio penetrano facilmente nei sistemi di lubrificazione, provocando l'emulsificazione del lubrificante e il calo delle prestazioni. Nella scelta del lubrificante e nell'adattamento del sistema della pompa a vite, è necessario dare la priorità a oli speciali per guide con eccezionali prestazioni antiemulsionanti, antiruggine e anticorrosione per evitare la ruggine delle guide e guasti alla lubrificazione dovuti all'emulsione dell'olio.
9. Risolve miratamente lo strisciamento della guida e migliora la fluidità del movimento
Le guide delle macchine utensili rappresentano una sfida importante per la lubrificazione di attrezzature complete. Le loro caratteristiche di movimento alternativo a velocità e carico variabile causano facilmente strisciamenti e inceppamenti, compromettendo direttamente la precisione della lavorazione. Oltre all'erogazione costante e uniforme dell'olio tramite pompe a vite, sono necessari oli speciali per guide di guida con viscosità adeguata e prestazioni anti-strisciamento superiori per formare pellicole protettive continue e uniformi ed eliminare completamente il strisciamento a bassa velocità.
Per sfruttare appieno i punti di forza delle pompe a vite quali stabilizzazione della pressione, erogazione quantitativa e bassa pulsazione e mitigare i vari rischi legati alla lubrificazione delle macchine utensili, i seguenti punti chiave devono essere enfatizzati durante l'installazione pratica, la messa in servizio e la manutenzione operativa:
1. Abbina esattamente la portata e la pressione per compensare la caduta di pressione della tubazione
Le guide per macchine utensili a corsa lunga sono caratterizzate da lunghi oleodotti con numerose curve, che producono significative perdite di pressione lungo i percorsi del flusso. Nella scelta delle pompe a vite, i soli parametri nominali non devono essere presi come riferimento. La caduta di pressione della tubazione deve essere calcolata in anticipo riservando adeguati margini di portata e pressione, in modo che il lubrificante possa raggiungere le estremità più lontane delle guide ed eliminare un'eccessiva fornitura di olio alle estremità vicine e un'alimentazione insufficiente alle estremità più lontane.
2. Organizzare scientificamente i punti di lubrificazione e le strutture del circuito dell'olio
I punti di scarico dell'olio devono essere posizionati con precisione sulle superfici di scorrimento ad alto carico delle guide, sulle superfici di contatto dei cursori e sulle zone sollecitate delle scanalature a coda di rondine per garantire l'alimentazione prioritaria dell'olio per le posizioni critiche di attrito. La progettazione del circuito dell'olio deve essere semplificata il più possibile con meno curve e angoli morti, garantendo un'erogazione uniforme dell'olio su tutto il circuito e formando pellicole d'olio intatte, continue e prive di spazi sulle guide.
3. Standardizzare l'installazione della pompa per evitare cavitazione e carenza di aspirazione
Le pompe a vite devono essere montate vicino ai serbatoi dell'olio per accorciare le tubazioni di aspirazione. Le tubazioni di aspirazione devono essere corte, diritte e spesse con valvole e curve minime per ridurre la resistenza all'aspirazione, prevenendo la carenza di aspirazione della pompa, la cavitazione e la fluttuazione della fornitura di olio per un'erogazione di olio stabilizzata a lungo termine.
4. Monitorare dinamicamente la temperatura e la pressione dell'olio per adattarsi alle mutevoli condizioni operative
La temperatura dell'olio influisce direttamente sulla viscosità del lubrificante e sulla resistenza del film d'olio. Durante il funzionamento e la manutenzione, la temperatura dell'olio e la pressione di esercizio della pompa devono essere monitorate in tempo reale. Gli intervalli di lubrificazione e la durata della fornitura di olio devono essere ottimizzati in base alle differenze di temperatura stagionali e alle variazioni del carico di lavorazione per soddisfare i requisiti di lubrificazione in diverse condizioni di lavoro.
Date le complesse condizioni operative delle macchine utensili, persistono diverse difficoltà comuni a tutto il settore nella lubrificazione pratica delle guide basata su pompe a vite. Questi costituiscono i principali fattori che contribuiscono all’usura delle guide e al degrado della precisione:
1. Difficoltà a ottenere uno spessore uniforme del film d'olio su guide lunghe
La caduta di pressione è intrinseca nei circuiti dell'olio a lunga distanza, con conseguente formazione di spessi film d'olio vicino all'estremità della pompa e di film sottili nelle sezioni remote della guida con lubrificazione non uniforme. Un funzionamento prolungato provoca traboccamento di olio alle estremità vicine e usura abrasiva secca alle estremità lontane, compensando il parallelismo delle guide e riducendo la precisione di posizionamento della macchina utensile. La messa in servizio e la risoluzione delle cause principali si rivelano impegnative.
2. Il blocco del gas indotto dall'avvio-arresto intermittente provoca l'usura a secco istantanea
Dopo l'arresto intermittente della macchina utensile, il lubrificante rifluisce dalle tubazioni e l'aria invade i circuiti dell'olio. Il successivo avvio della pompa a vite provoca un blocco del gas e un ritardo nell'erogazione dell'olio, causando una momentanea lubrificazione senza olio delle guide. Gli effetti cumulativi producono micrograffi e rigature sulle superfici della guida e compromettono la planarità della guida.
3. Le vibrazioni delle macchine utensili compromettono la stabilità dell’approvvigionamento di olio
Le vibrazioni sostenute dovute alle operazioni di taglio compromettono la precisione dell'accoppiamento del rotore delle pompe a vite e allentano i giunti delle tubazioni, provocando piccole fluttuazioni di portata e pressione, deterioramento della stabilità del film d'olio e aggravamento dell'usura irregolare delle guide.
4. Adattabilità insufficiente della lubrificazione alle variazioni di temperatura stagionali
Nelle officine a temperatura non costante, i lubrificanti diventano viscosi in inverno, aumentando il carico della pompa e ritardando l'erogazione dell'olio; in estate, i lubrificanti diventano fluidi con una ridotta capacità di carico del film d'olio e può verificarsi la rottura del film d'olio durante le lavorazioni pesanti. I sistemi con pompe a vite con parametri fissi non possono adattarsi autonomamente alle variazioni stagionali di viscosità.
5. L'usura nascosta della pompa provoca indirettamente la perdita di precisione della guida
Il funzionamento a lungo termine consuma gradualmente i rotori e le boccole della pompa a vite, generando perdite interne nonché una riduzione della pressione e della portata. Tali guasti sono altamente nascosti e difficilmente rilevabili dal personale addetto alla manutenzione. Le conseguenze includono una lubrificazione insufficiente delle guide, un'usura accelerata e pezzi lavorati fuori tolleranza.
Affrontando le difficoltà chiave sopra menzionate e considerando condizioni operative differenziate per le macchine utensili di sgrossatura e di precisione, le misure di ottimizzazione implementabili sono riepilogate come segue:
La lubrificazione delle guide delle macchine utensili deve affrontare punti critici, tra cui la fluttuazione del carico, la tendenza allo strisciamento, i rischi di contaminazione da emulsione del lubrificante e il difficile controllo dell'aumento di temperatura. Dotate di stabilizzazione della pressione, pulsazioni ridotte e erogazione quantitativa precisa, le pompe a vite sono adatte alla lubrificazione centralizzata delle macchine utensili e affrontano sfide come la fornitura di olio irregolare su guide lunghe, il blocco del gas e l'usura indotta dalle vibrazioni. Teffiko offre soluzioni personalizzate di lubrificazione per pompe a vite. Per la consultazione, visitare [www.teffiko.com]o e-mail:sales@teffiko.com.
-